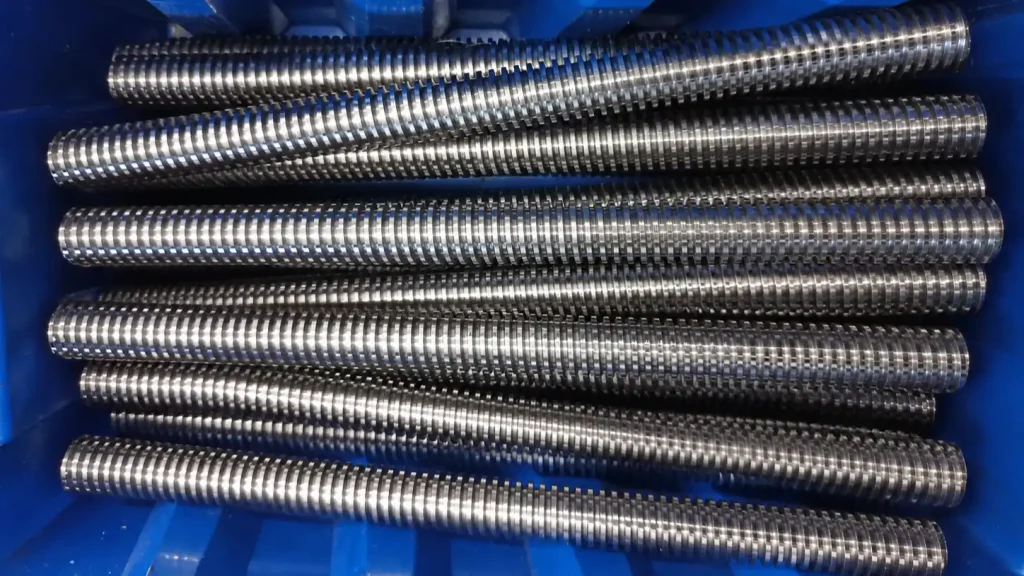
Изготовление шпилек с трапецеидальной резьбой
Компания «Шпильки №1» выполняет изготовление шпилек с трапецеидальной резьбой на заказ по чертежам, эскизам и техническим требованиям. Производим партии для промышленного оборудования, подъёмных и зажимных устройств, приводных, регулировочных и установочных механизмов. Соблюдаем заданные размеры, шаг, направление, число заходов, поле допуска и требования к рабочим поверхностям.
Чтобы оформить заявку на изготовление шпилек, отправьте чертежи нам на почту izg2015@mail.ru и получите бесплатный расчёт стоимости. по всем вопросам звоните +7 982 681-27-80. Доставка по всей России.
Шпилька может иметь профиль Tr (трапецеидальный) по всей длине или на отдельных участках, гладкую среднюю часть, ступени, проточки, фаски, лыски и пазы. Технологию подбираем с учётом материала, нагрузки и объёма партии.
Какие шпильки с резьбой трапецеидальной производим
Конструкция метиза определяется его положением в узле и способом передачи нагрузки. В одной детали могут сочетаться участки с разным диаметром, шагом, направлением и длиной резьбы.
| Исполнение шпильки | Особенности конструкции | Для каких задач применяется |
|---|---|---|
| С резьбой по всей длине | Профиль Tr выполнен на всей рабочей части | Перемещение, стяжка и регулировка узлов |
| С резьбовыми концами | Между двумя резьбовыми участками расположен гладкий стержень | Крепление и позиционирование деталей оборудования |
| С однозаходной резьбой | Шаг и профиль заданы одним заходом | Механизмы точного перемещения |
| С многозаходной резьбой | Число заходов и ход указываются в чертеже | Узлы с увеличенным перемещением за один оборот |
| С правой или левой резьбой | Направление задаётся отдельно для каждого участка | Регулировочные, натяжные и специальные механизмы |
| Ступенчатая | Сочетает несколько диаметров, уступы и проточки | Посадка в корпусные и направляющие элементы |
| С лысками или пазами | Фрезерованные элементы для удержания и фиксации | Монтажные и регулировочные узлы |
Многозаходный профиль и сочетание разных направлений согласовываются после анализа чертежа.
Шпильки трапецеидальные по чертежам заказчика
Производство ведётся по согласованной документации. Недостающие параметры уточняются до запуска партии.
Для расчёта и подготовки производства желательно передать:
- чертёж, эскиз или трёхмерную модель;
- номинальный диаметр и шаг трапецеидальной резьбы;
- ход и число заходов для многозаходного исполнения;
- правое или левое направление резьбы;
- поле допуска и длину каждого резьбового участка;
- общую длину, размеры гладких и ступенчатых частей;
- требования к соосности, биению и шероховатости;
- марку материала и состояние заготовки;
- требования к термообработке и покрытию;
- контролируемые размеры и объём партии.
Для работы с существующей ответной деталью указываются параметры сопряжения и способ проверки собираемости.
Параметры трапецеидальной резьбы
Трапецеидальная резьба обозначается индексом Tr. Профиль и размеры назначаются по действующим стандартам или требованиям заказчика. Для многозаходного исполнения дополнительно задаются ход и число заходов, для левого направления — соответствующее обозначение.
| Параметр | Что фиксируется в чертеже | Что учитывается в производстве |
|---|---|---|
| Номинальный диаметр | Размер наружной резьбы Tr | Диаметр заготовки и режущий инструмент |
| Шаг | Расстояние между витками | Настройка оборудования и профиль обработки |
| Ход резьбы | Перемещение за один оборот | Число заходов и кинематика резьбового участка |
| Направление | Правое или левое | Направление обработки и контроль готовой детали |
| Поле допуска | Требуемая точность среднего диаметра | Припуск, чистовые проходы и метод измерения |
| Длина резьбы | Полный рабочий участок | Выход инструмента, сбег и положение проточек |
| Профиль | Стандартный Tr или специальная геометрия | Подбор пластины, резца или другой оснастки |
| Шероховатость | Требование к рабочим поверхностям | Чистовая обработка и контроль |
Для нескольких резьбовых участков отдельно задаются диаметры, шаги, направления и взаимное положение. Эти данные обеспечивают повторяемость партии и совместимость с оборудованием заказчика.
Материалы для резьбовых шпилек
Материал выбирается по нагрузке, температуре и рабочей среде. Компания «Шпильки №1» применяет марку, указанную в документации.
| Группа материалов | Особенности заказа | Возможная обработка |
|---|---|---|
| Углеродистые стали | Для общепромышленных механизмов и конструкций | Нормализация, закалка, отпуск, защитное покрытие |
| Легированные стали | Для повышенных нагрузок и требований к прочности | Закалка, отпуск, цементация или азотирование |
| Коррозионностойкие стали | Для влажной и химически активной среды | Обработка по чертежу |
| Цветные сплавы | Для специальных резьбовых пар и оборудования | Точение и обработка поверхности |
Марка материала подтверждается до производства. Для термообработки указываются твёрдость, глубина упрочнённого слоя и контролируемые зоны. Толщина цинкового, хромового или другого покрытия учитывается в окончательных размерах резьбы.
Технология изготовления шпилек
Маршрут зависит от диаметра, длины, профиля Tr, материала и объёма заказа.
| Этап | Содержание работ | Производственные параметры |
|---|---|---|
| Автоматная обработка с ЧПУ | Диаметры, фаски, канавки и подготовка резьбовых участков | Диаметр 3–25 мм, длина 0,5–200 мм |
| Токарная обработка с ЧПУ | Гладкие и ступенчатые поверхности, проточки, торцы | Диаметр до 330 мм, длина до 550 мм |
| Нарезание резьбы Tr | Получение однозаходного или многозаходного профиля | Диаметр, шаг, ход и направление по чертежу |
| Фрезерная обработка с ЧПУ | Лыски, пазы, грани и поперечные элементы | Зона 500 × 1000 мм, высота до 400 мм |
| Шлифование | Финишная обработка гладких и посадочных поверхностей | Точность до 0,005 мм, шероховатость до Ra 1,6 мкм |
| Финишные операции | Термообработка и нанесение покрытия | По требованиям документации |
Профиль Tr формируется резанием. Для отдельных материалов и серий возможна накатка, если она допускается конструкцией. Последовательность операций должна сохранить геометрию готовой резьбы.
На функциональных участках возможны точность до 0,005 мм, квалитет 9–10 и шероховатость до Ra 1,6 мкм, если требования заданы в чертеже и подтверждены технологическим анализом.
Контроль резьбы и геометрии
После настройки оборудования проверяются первые изделия, затем контроль проводится в процессе производства и при приёмке партии.
Для шпилек с резьбой Tr проверяются:
- общая длина и диаметры отдельных участков;
- шаг, ход и число заходов резьбы;
- правое или левое направление;
- наружный и средний диаметры профиля;
- длина полного профиля, сбег и выход резьбы;
- поле допуска и собираемость с контрольной оснасткой;
- соосность резьбовых и гладких участков;
- радиальное биение, прямолинейность и геометрия торцов;
- шероховатость и состояние поверхности;
- твёрдость, покрытие и другие параметры по документации.
Метод проверки выбирается по чертежу. Применяются измерительные приборы, резьбовая оснастка или предоставленная ответная деталь. По согласованию выдаются протоколы измерений и документы на материал, термообработку или покрытие.
Цена шпилек с трапецеидальной резьбой
Стоимость рассчитывается по документации. На цену влияют материал, диаметр, длина, шаг профиля Tr, число заходов, направление резьбы и количество изделий. Также учитываются допуски, фрезерование, термообработка, шлифование, покрытие и объём контроля.
| Размер | От 100 шт., ₽/шт. | От 1 000 шт., ₽/шт. | От 10 000 шт., ₽/шт. |
|---|---|---|---|
| Tr8×1,5 | 550 | 495 | 440 |
| Tr10×2 | 650 | 585 | 520 |
| Tr12×3 | 900 | 810 | 720 |
| Tr14×4 | 1 050 | 945 | 840 |
| Tr16×4 | 1 150 | 1 035 | 920 |
| Tr18×4 | 1 300 | 1 170 | 1 040 |
| Tr20×4 | 1 400 | 1 260 | 1 120 |
| Tr22×5 | 1 600 | 1 440 | 1 280 |
| Tr24×5 | 2 100 | 1 890 | 1 680 |
| Tr26×5 | 2 200 | 1 980 | 1 760 |
| Tr28×5 | 2 300 | 2 070 | 1 840 |
| Tr30×6 | 3 100 | 2 790 | 2 480 |
Цены в таблице являются ориентировочными. Для точного расчёта отправьте чертёж и укажите количество изделий. Специалисты компании «Шпильки №1» бесплатно рассчитают стоимость заказа.
Компания «Шпильки №1» производит шпильки с трапецеидальной резьбой для станочного, подъёмного, прессового, зажимного и другого промышленного оборудования. Готовые партии доставляются заказчикам по всей России.
Нужен расчет партии шпилек?
Отправьте чертеж, спецификацию или опишите задачу — подготовим коммерческое предложение.